I. Contexto do Projeto e Especificações do Equipamento
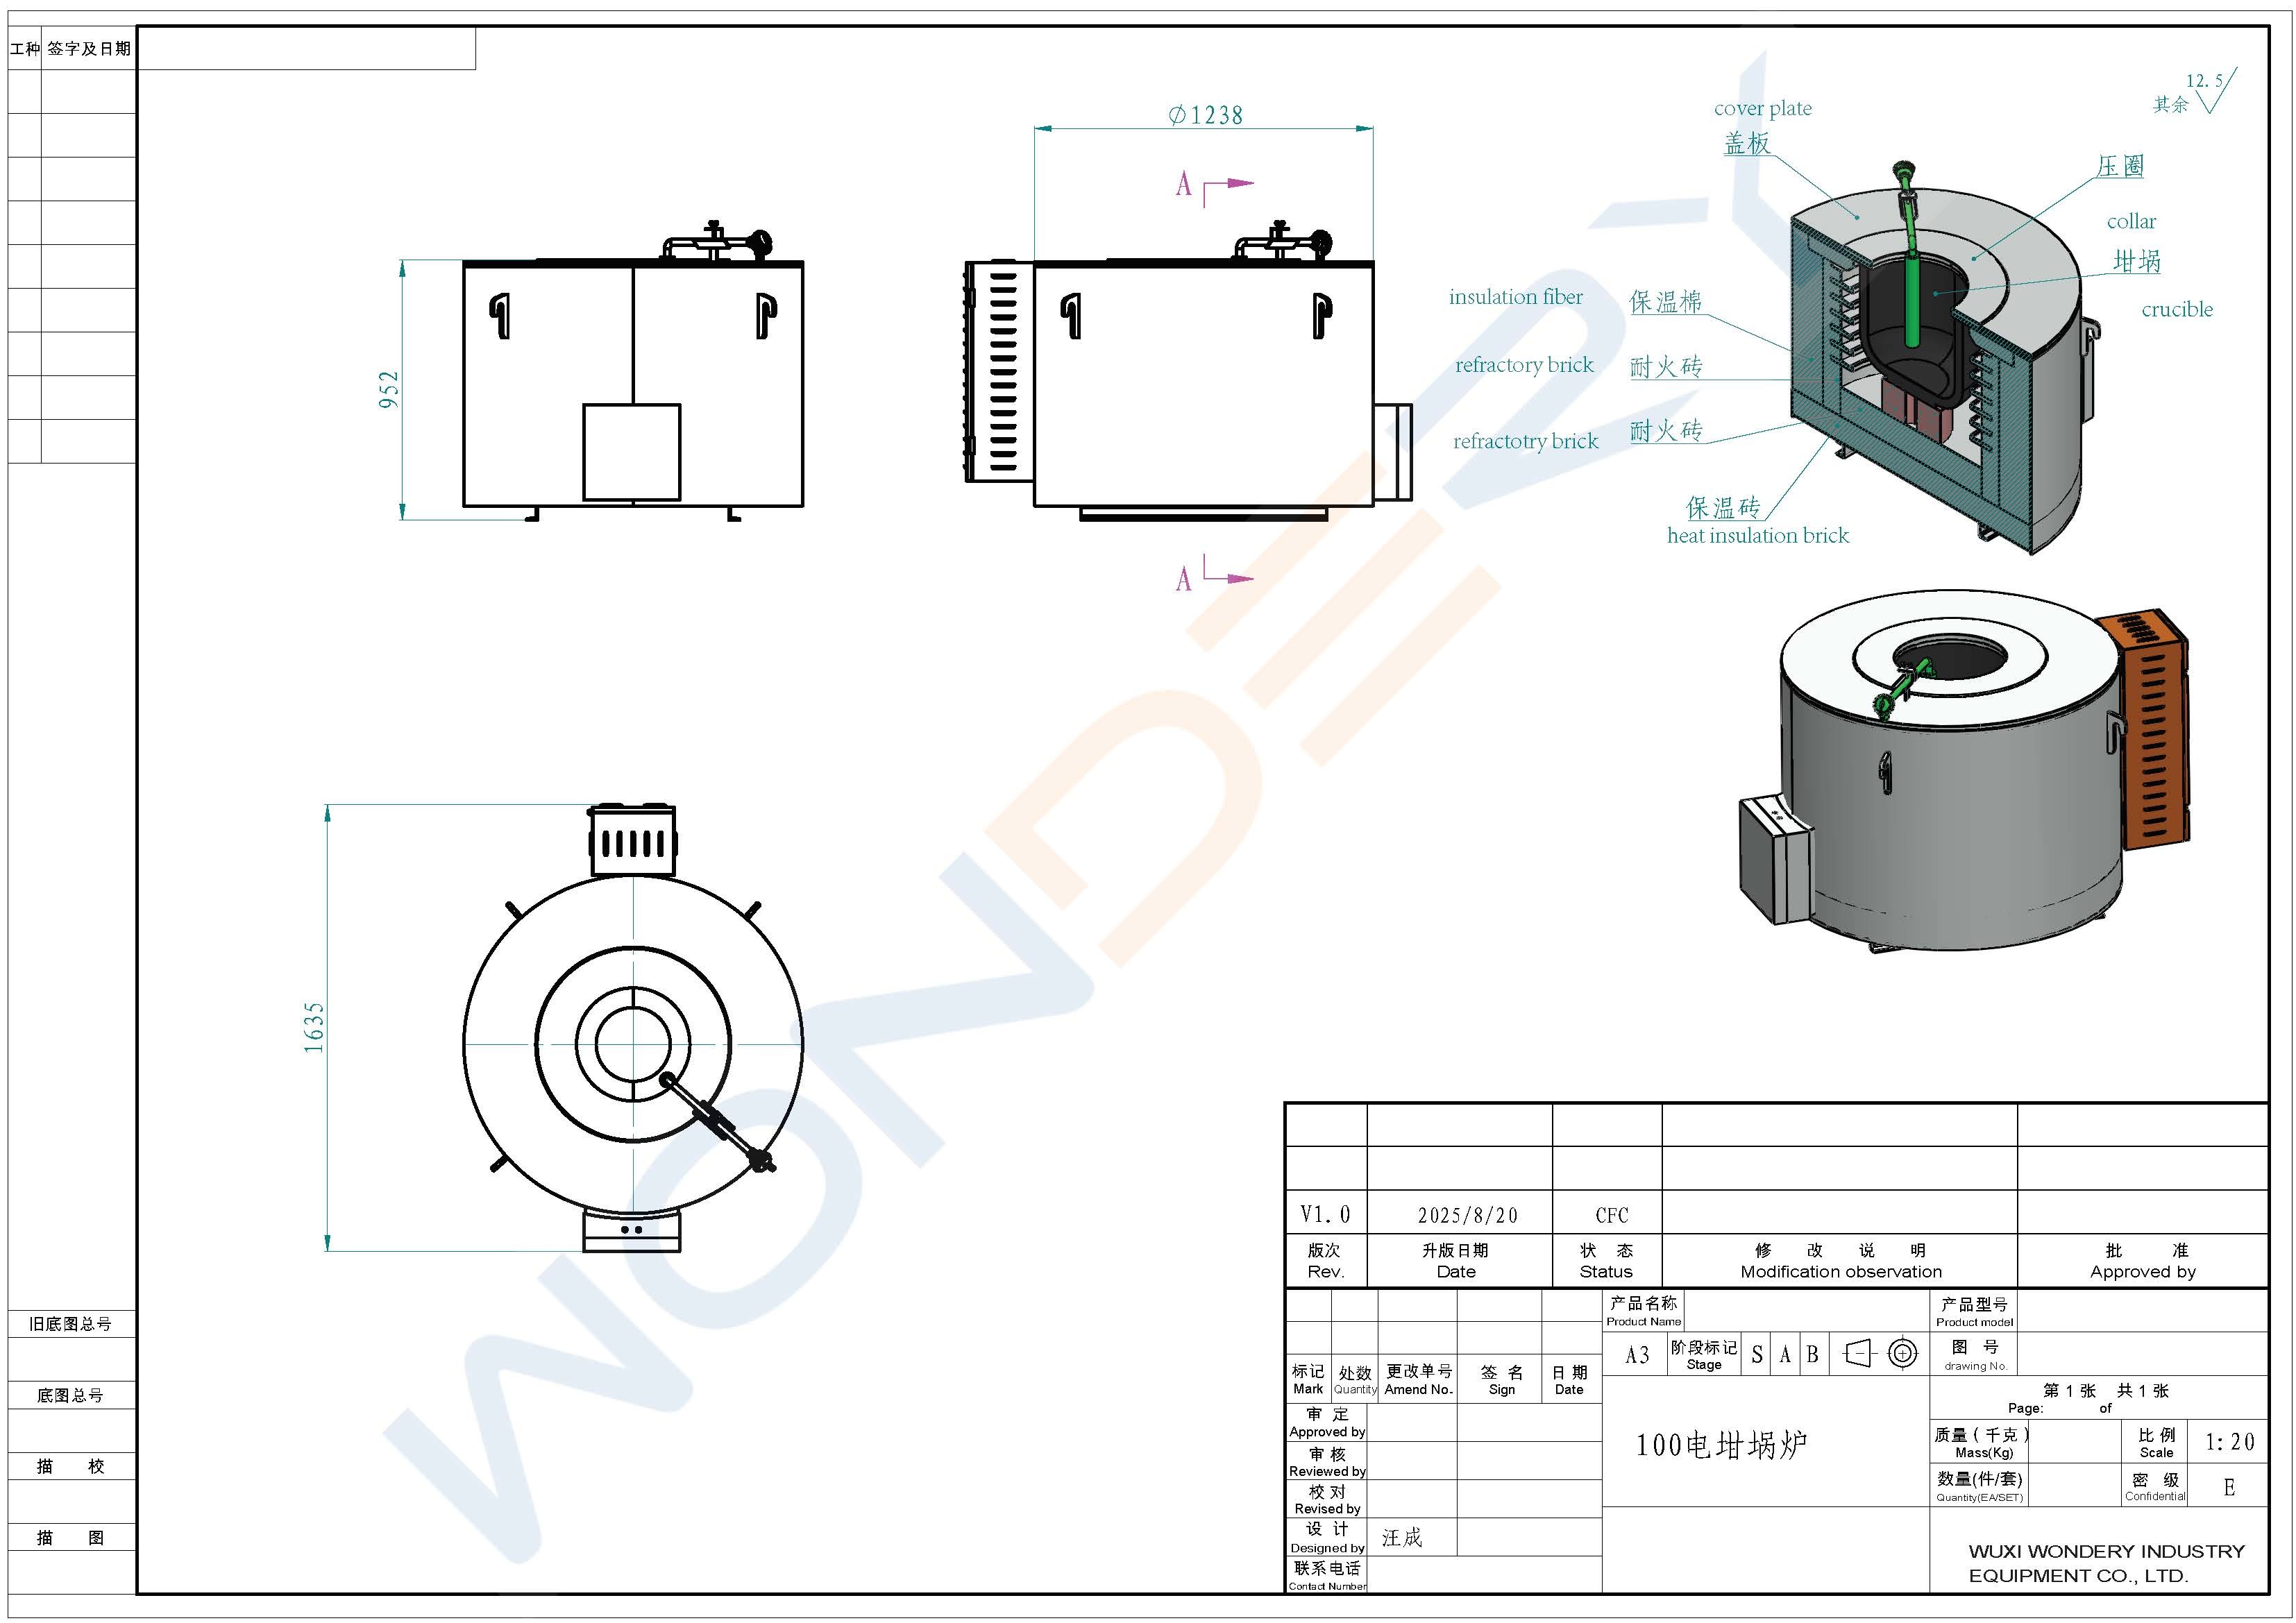
Este estudo de caso envolve um forno de fusão por indução de frequência média, modelo WDL-KGPS-1000, com capacidade nominal de 1 tonelada e capacidade máxima de 1,2 toneladas, projetado para aplicações de fusão de alumínio. O equipamento emprega aquecimento por indução de frequência média e está equipado com um sistema de inclinação hidráulica para descarga de alumínio fundido. O sistema elétrico é configurado para uma fonte de alimentação trifásica de 380V/50Hz, com um retificador trifásico de seis pulsos e um inversor conectado em paralelo.
Em comparação com o forno de 0,8 toneladas do caso anterior, este equipamento apresenta um corpo de forno projetado para uma capacidade máxima de 1,2 toneladas, com a potência nominal da fonte de alimentação aumentada para 600 kW, mantendo a mesma frequência de saída de 1000 Hz. Esta configuração – com potência ligeiramente superior à demanda nominal do forno – fornece uma margem para taxas de fusão aprimoradas.
II. Sistema de Alimentação de Média Frequência KGPS
O sistema de alimentação adota a fonte de alimentação de média frequência baseada em tiristores KGPS, com potência nominal de 600 kW, tensão de saída de média frequência de 1500 volts e frequência de saída de 1000 Hz. O fator de potência excede 0,9 e a taxa de sucesso de inicialização é de 100%. A seção retificadora é uma ponte trifásica totalmente controlada, com o circuito de controle empregando uma arquitetura de placa de circuito digital de oitava geração.
As funções principais de controle incluem controle de potência constante, partida suave de frequência varrida sem pressão e feedback de tensão-corrente de circuito duplo. A partida de frequência varrida sem pressão significa que o sistema escaneia automaticamente de alta frequência para baixo durante a inicialização, estabelecendo oscilação de média frequência ao encontrar o ponto de ressonância da carga – uma abordagem que evita a sensibilidade às variações de parâmetros de carga inerentes aos métodos tradicionais de partida de excitação separada.
O sistema de proteção abrange condições de sobrecorrente, sobretensão, subcorrente, subtensão, perda de água e perda de fase. Quando qualquer parâmetro de proteção excede o limite definido, o sistema bloqueia automaticamente a saída de pulso e desconecta a energia do circuito principal. O gabinete da fonte de alimentação inclui leituras completas de tensão, corrente e potência, juntamente com indicadores de status.
O gabinete do capacitor fornece compensação paralela de média frequência, reduzindo as perdas de transmissão de potência reativa nas linhas de distribuição e melhorando o fator de potência do sistema. A capacidade do banco de capacitores é dimensionada para a frequência de ressonância da bobina de indução, garantindo operação próxima ao ponto de ressonância em condições nominais.
III. Projeto da Bobina de Indução e Blindagem do Yoke Magnético
A bobina de indução é o componente central de conversão de energia, construída em cobre T2 com espessura de parede de 5 mm. Quando energizada, a bobina gera um campo magnético alternado de 1000 Hz que induz correntes parasitas na carga metálica dentro da fornalha, gerando calor. O projeto da bobina é baseado em princípios de campo eletromagnético e verificado por meio de software de computador dedicado, com o desvio entre a potência operacional real e a potência de projeto controlado em até 5%.
O isolamento entre espiras é processado usando técnicas avançadas de isolamento, com tecnologia de fixação dedicada reduzindo a vibração axial da bobina. A parede interna da bobina é pulverizada com materiais isolantes importados resistentes a altas temperaturas, e um sistema de alarme de vazamento na fornalha é instalado – quando o alumínio fundido vaza para a camada da bobina, o sistema de alarme o detecta precocemente e sinaliza a condição, prevenindo incidentes de ruptura do forno.
Um revestimento refratário de 10 a 15 mm de espessura é aplicado à superfície interna da bobina. Este revestimento serve a duas funções: facilitar a construção do revestimento da fornalha e prevenir a deformação térmica do revestimento que afetaria a vida útil.
Os yokes magnéticos são de construção de perfil crescente, laminados a partir de chapas de aço silício laminado a frio e fixados com talas de aço inoxidável. A superfície de contato entre o yoke e a superfície externa da bobina é curva, proporcionando contato de face em vez de contato linear, alcançando melhor eficiência de fixação e reduzindo o vazamento de fluxo magnético. As chapas de aço silício são reforçadas com talas dedicadas em vez de parafusos passantes, maximizando a área magnética efetiva e reduzindo o aquecimento localizado. Os yokes magnéticos simultaneamente blindam o vazamento de fluxo magnético, previnem o aquecimento do corpo do forno e suportam e fixam a bobina de indução.
IV. Sistema de Inclinação Hidráulica
A inclinação do forno é acionada por um sistema hidráulico com dois cilindros dispostos em ambos os lados do corpo do forno para elevação, com o retorno do forno realizado por gravidade. A estação hidráulica é equipada com motores duplos e bombas duplas – uma em serviço e outra em espera, com capacidade de comutação automática. O tanque de combustível é totalmente fechado e soldado para evitar vazamento de óleo hidráulico.
A faixa de ângulo de inclinação é de 0 a 95 graus, com operação suave sem choques ou trepidações, velocidade ajustável e capacidade de manter em qualquer posição. A operação de inclinação é controlada por meio de válvulas manuais, adequadas para processos de fundição que exigem controle preciso do volume de vazamento de alumínio fundido.
V. Estrutura do Corpo do Forno
A carcaça do forno adota uma estrutura de aço, compreendendo uma base de montagem fixa e um corpo de forno basculante, com a configuração geral da estrutura garantindo rigidez. A relação diâmetro-altura da fornalha foi otimizada por meio de análise computacional – um aumento na relação melhora o fator de potência natural e aumenta a eficiência elétrica.
O corpo do forno é projetado com uma capacidade de revestimento de 3000 kg para fundir 1000 kg de alumínio, o que significa que o volume da fornalha tem uma margem significativa em relação à capacidade nominal, facilitando as operações de carregamento e reduzindo o risco de derramamento.
VI. Cadinho de Grafite e Sistema de Resfriamento a Água
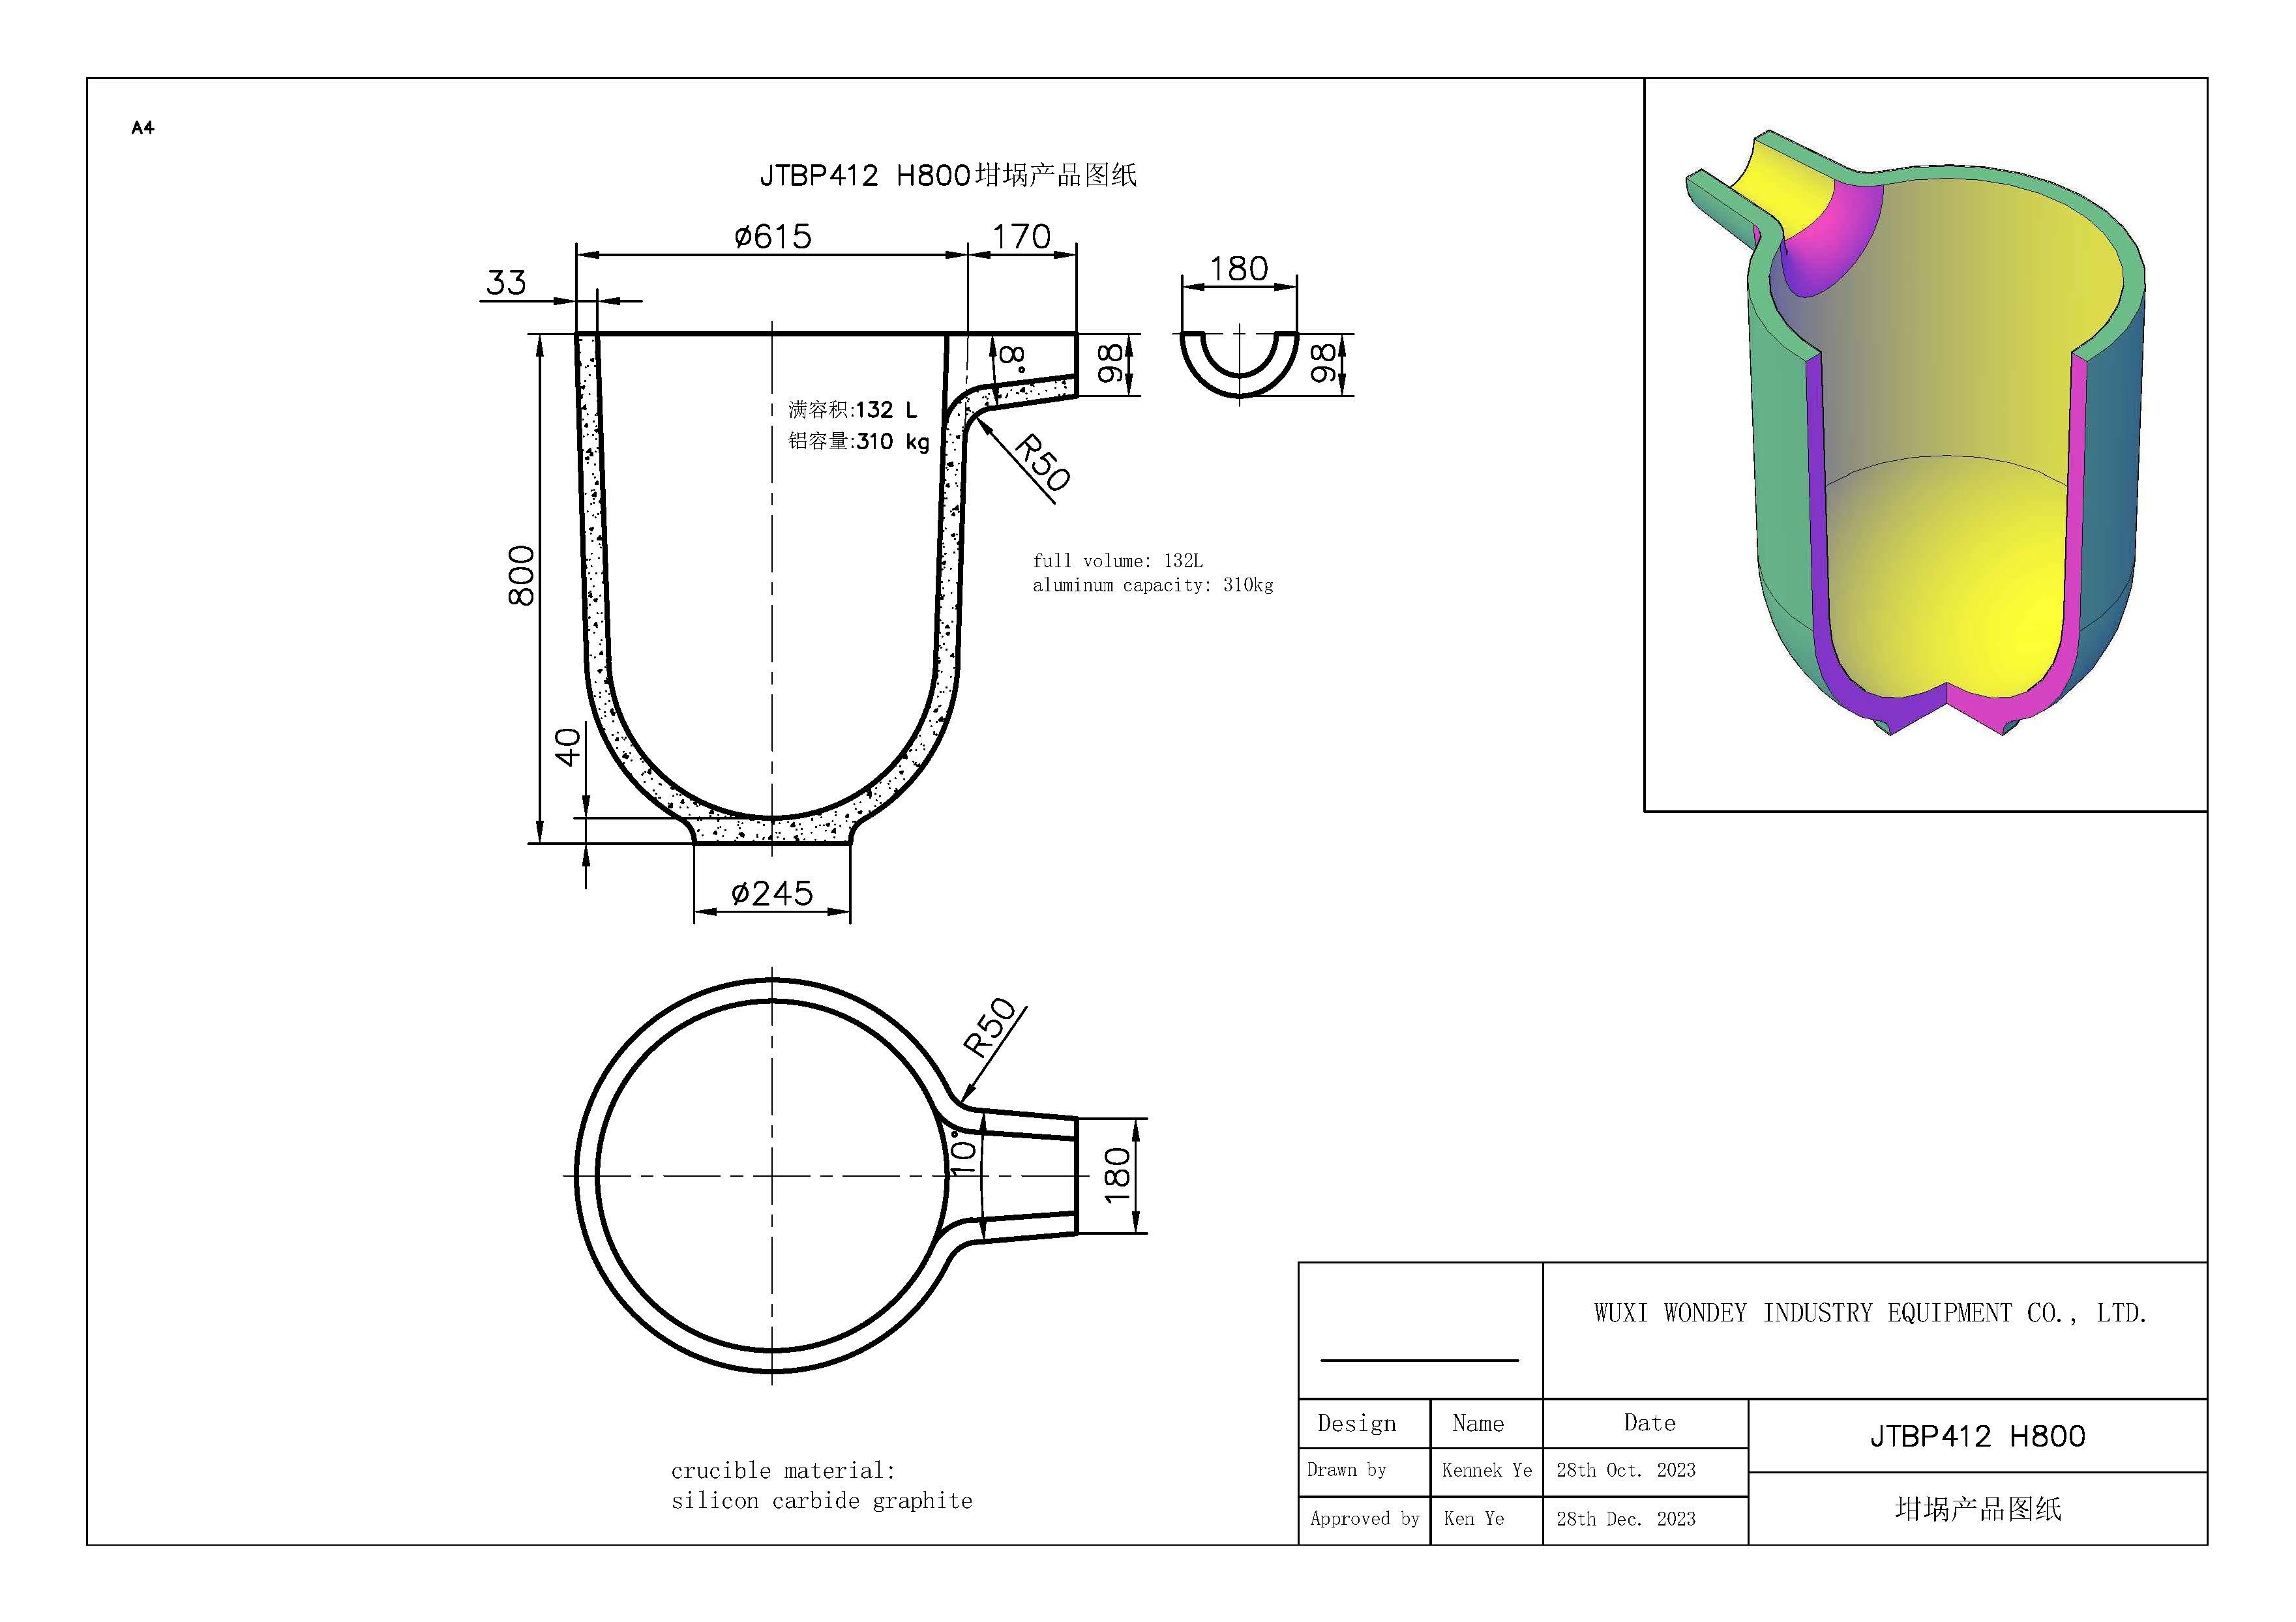
O cadinho é de construção em grafite, com uma vida útil recomendada de 4 a 6 meses, dependendo das condições operacionais, incluindo método de carregamento, faixa de manutenção da temperatura de fusão e frequência de remoção de escória.
Os cabos refrigerados a água são construídos com fio de cobre livre de oxigênio de múltiplos fios TU1, revestidos em tubo de borracha resistente a fogo de alta resistência, com conectores formados a frio. O lado da fonte de alimentação requer uma vazão de água de resfriamento de no mínimo 12 m³/h, enquanto o lado do corpo do forno requer no mínimo 22 m³/h. A temperatura da água de saída no lado da fonte de alimentação não deve exceder 35°C, e no lado do corpo do forno não deve exceder 45°C, com a pressão da água de entrada mantida entre 0,15 e 0,35 MPa. O sistema de resfriamento a água é equipado com uma torre de resfriamento fechada, tanques de água e um gabinete de controle, formando um circuito de resfriamento circulante independente.